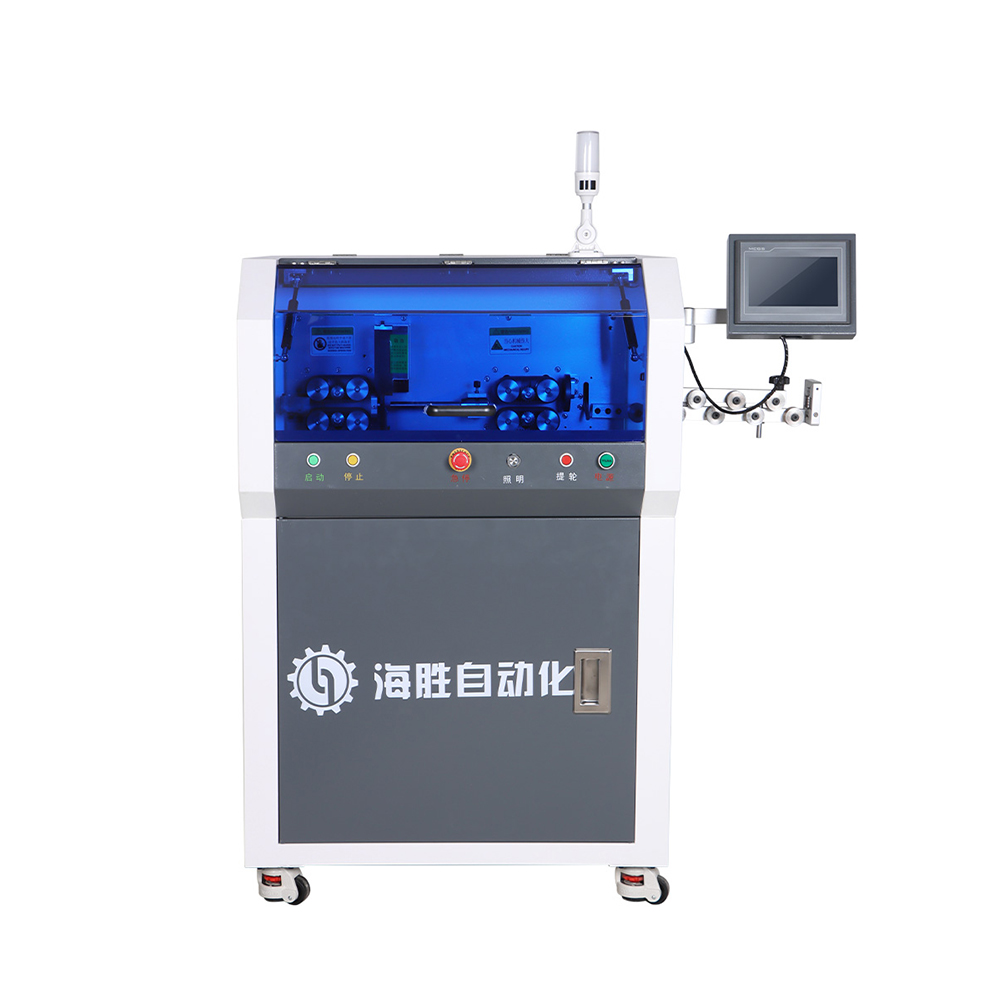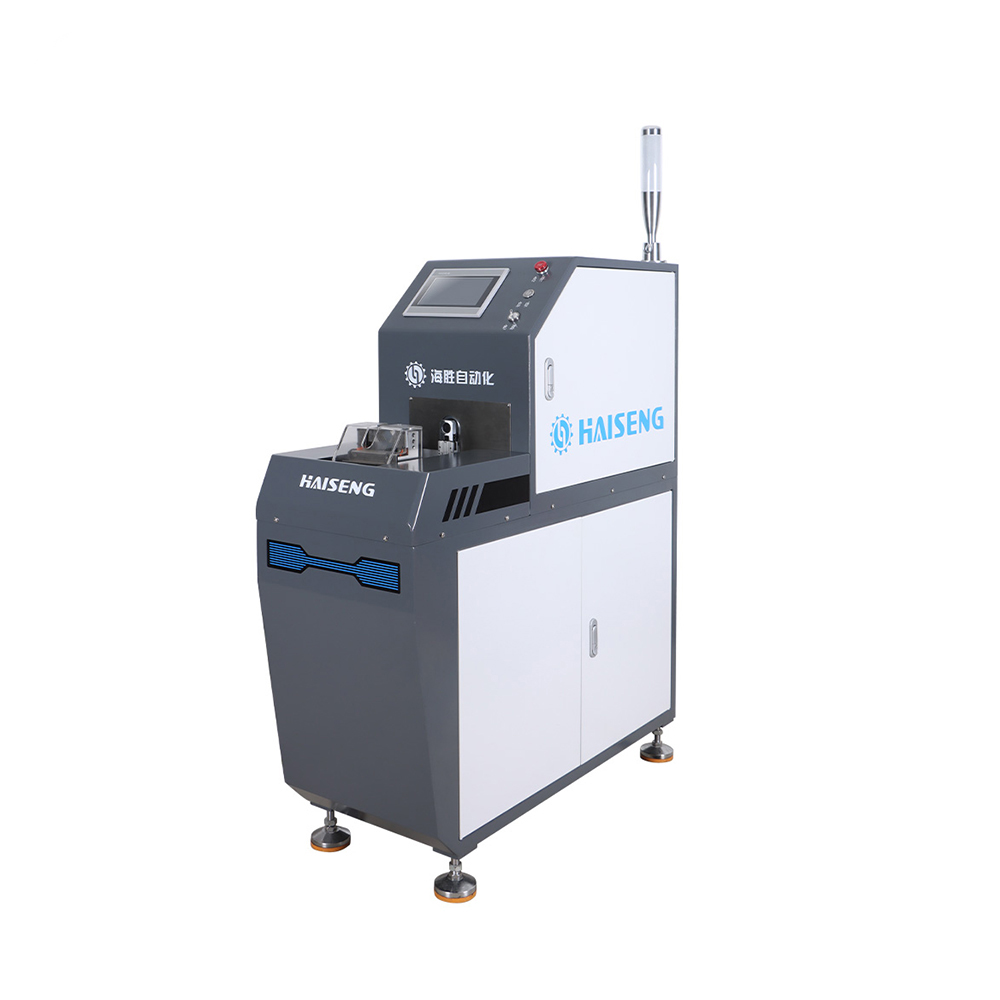
Giải pháp liên kết kim loại trạng thái rắn cho các mối nối khác loại giữa nhôm và đồng. Hàn kim loại bằng sóng siêu âm là một công nghệ sản xuất cốt lõi, hỗ trợ quá trình thay thế nhôm bằng đồng trong hệ thống dây dẫn của xe năng lượng mới.
Khác với các quy trình hàn như hàn laser hay hàn điện trở, đây là một phương pháp hàn trạng thái rắn: kim loại không bị nóng chảy. Rung cắt tần số cao tạo ra liên kết luyện kim cấp nguyên tử giữa các bề mặt giao phối.340ee52f34289a7beffc8d7b35e8c8898039343b.png logo)340ee52f34289a7beffc8d7b35e8c8898039343b.png)
Máy phát siêu âm : chuyển đổi nguồn điện AC Thành AC tần số cao (20 khz/35 khz/40 khz). PLL tích hợp có chức năng khóa pha theo dõi cộng hưởng để ổn định đầu ra trước sự thay đổi của tải.
Đầu chuyển đổi: Sử dụng hiệu ứng áp điện ngược để biến đổi năng lượng điện tần số cao thành dao động cơ học ở quy mô vi mô.
Bộ khuếch đại: Tăng biên độ dao động mà không cần bổ sung năng lượng, phù hợp với yêu cầu của quy trình.
Sừng hàn, đe và áp suất khí nén: Kẹp chặt các dây đa sợi. Sừng tạo ra dao động cắt ngang trong khi đe giữ cố định sợi dây phía dưới.
1. Năng lượng động học dao động chuyển hóa thành nhiệt như thế nào?

Năng lượng cơ học bao gồm năng lượng động học và năng lượng thế năng. Chuyển động cắt ngang tịnh tiến tốc độ cao của đầu hàn tạo ra năng lượng động học. Khi hai lớp kim loại được nén chặt, các khuyết tật bề mặt ở quy mô vi mô liên tục trượt, va chạm và biến dạng dẻo. Năng lượng động học dao động bị tiêu tán thông qua ma sát tại bề mặt tiếp xúc và biến dạng dẻo, đồng thời chuyển hóa thành nhiệt. Nhiệt tập trung chỉ trong lớp hàn có độ dày cỡ micromet, khiến kim loại cơ bản duy trì ở nhiệt độ tổng thể thấp.
2. Máy phát điện tạo ra năng lượng điện tần số cao như thế nào?

Máy phát điện chuyển đổi nguồn điện lưới đầu vào thay vì tự sản xuất điện. Bước 1: Chỉnh lưu: Biến đổi điện xoay chiều lưới 50/60Hz thành điện một chiều. Bước 2: Biến đổi nghịch: Các transistor công suất IGBT/MOS biến đổi điện một chiều thành điện xoay chiều tần số cao (20kHz/35kHz/40kHz). Mạch PLL tích hợp theo dõi các thay đổi tải của bộ rung trong thời gian thực và điều chỉnh tần số đầu ra một cách động để duy trì cộng hưởng hệ thống, từ đó cung cấp nguồn điện tần số cao ổn định cho đầu chuyển đổi. Tóm lại: Điện lưới → Chỉnh lưu thành điện một chiều → Biến đổi thành điện xoay chiều tần số cao.
3. Nhiệt độ bề mặt trong quá trình hàn là bao nhiêu?

Hàn kim loại bằng sóng siêu âm là phương pháp hàn trạng thái rắn; kim loại nền không bị nóng chảy. Hàn nhôm với nhôm: Nhiệt độ đỉnh tại bề mặt tiếp xúc khoảng 200–350℃ (nhiệt độ nóng chảy của nhôm: 660℃) Hàn đồng với đồng: Nhiệt độ đỉnh tại bề mặt tiếp xúc ~300–450℃ (điểm nóng chảy của đồng: 1083℃) Hàn ghép dây dẫn khác loại nhôm‑đồng: Nhiệt độ đỉnh tại bề mặt tiếp xúc ~250~400℃
Ghép nối ở trạng thái rắn với nhiệt độ thấp; không nóng chảy, không bắn tóe và không có lỗ rỗng; điện trở tiếp xúc ổn định cho các mối nối khác loại Al‑Cu.
Không cần dùng thiếc hàn, dây hàn phụ hoặc chất trợ dung; giảm chi phí vật tư tiêu hao, thân thiện với môi trường.
Chu kỳ hàn nhanh (vài trăm mili giây mỗi điểm), tương thích với các dây chuyền sản xuất dây điện tự động.
Độ dẫn điện tốt và khả năng chịu lực kéo đáng tin cậy, đáp ứng các tiêu chuẩn nghiêm ngặt về dây điện ô tô cao áp/điện áp thấp.
Dây điện cho xe điện, cáp sạc, mối nối đầu cuối bằng đồng-nhôm, hàn cực pin lithium‑ion. Điều này cho phép giảm trọng lượng và chi phí thông qua việc thay thế vật liệu đồng bằng nhôm.
Chúng tôi là nhà cung cấp thiết bị máy hàn dây dẫn và đầu cực siêu âm, cung cấp các thiết bị chế tạo theo yêu cầu và giải pháp quy trình hoàn chỉnh. Vui lòng liên hệ với chúng tôi để biết thông tin về máy móc, thử nghiệm mẫu và nhận các đề xuất kỹ thuật.


Thẻ phổ biến
Sản phẩm đã xem gần đây
Gửi thành công
Chúng tôi sẽ phản hồi trong vòng 2 giờ.